
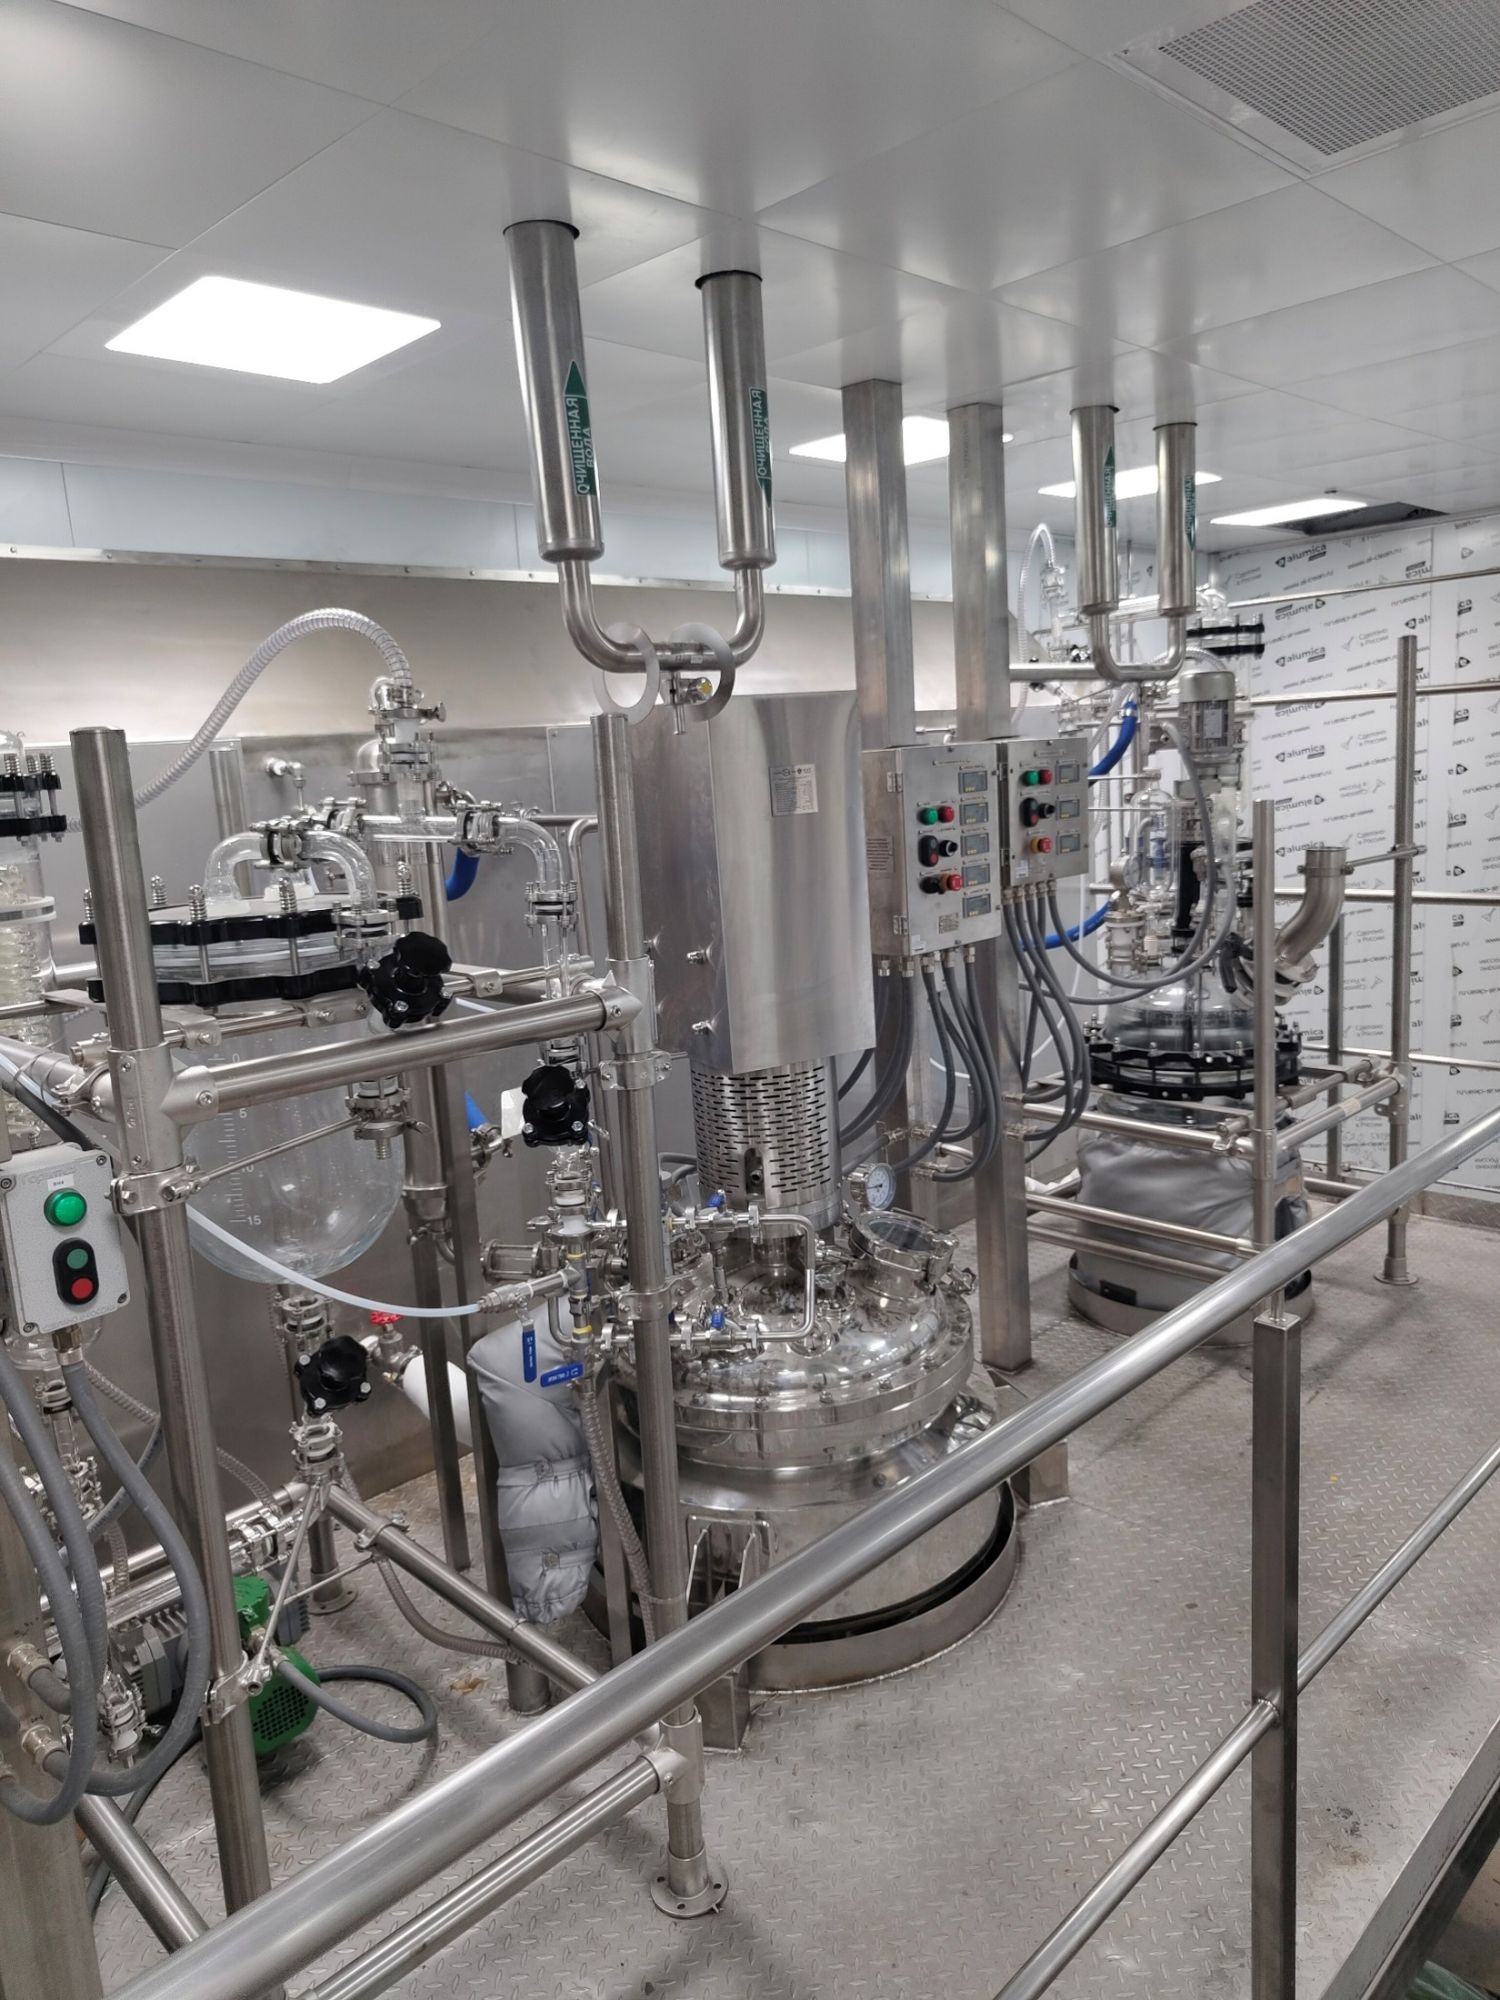
Успешный перенос и модернизация линии производства высокоактивных АФС (OEB5)
Команда «КВТ Инжиниринг» успешно завершила комплексный проект по релокации и глубокой модернизации участка производства высокоактивных фармацевтических субстанций (АФС).
Перед нашими специалистами стояла нетривиальная задача: перенести действующую производственную линию в соседнее здание, повысить класс чистоты помещений и внедрить ряд принципиальных технологических улучшений.
Безопасность превыше всего
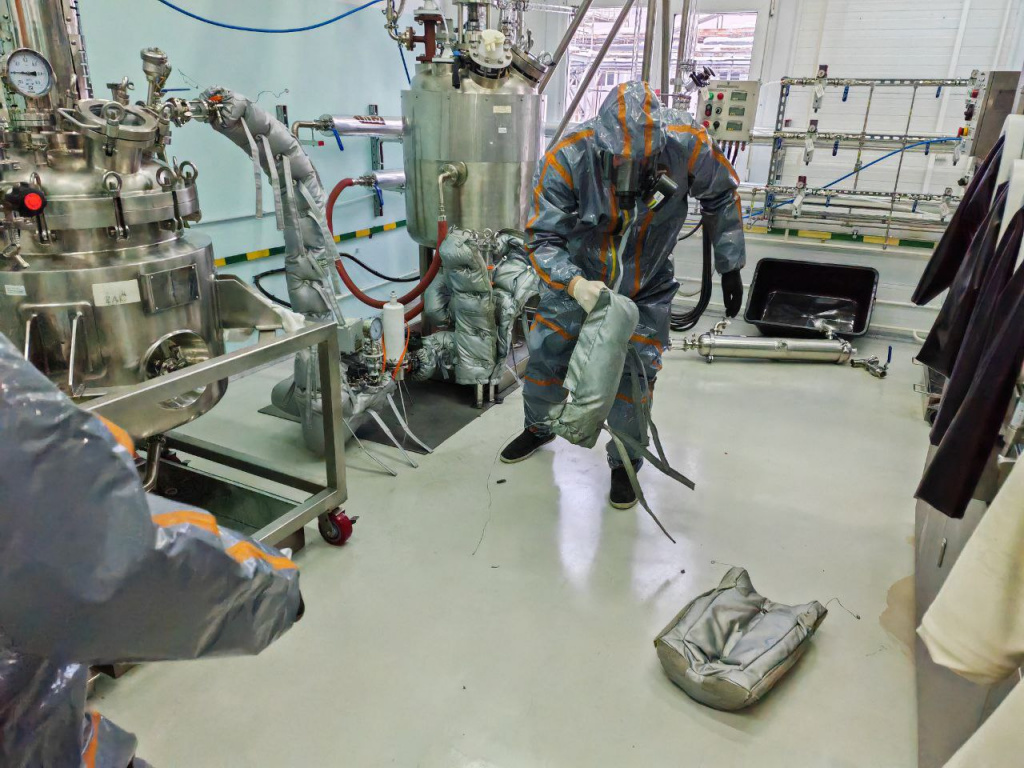
Поскольку линия ранее эксплуатировалась для выпуска продуктов 5-го класса опасности (OEB5), на поверхностях оборудования и в коммуникациях могли оставаться следы высокоактивных веществ. В связи с этим первоочередное и максимальное внимание было уделено безопасности монтажной бригады. Демонтаж и подготовка к перемещению проводились со строгим соблюдением всех протоколов защиты персонала (подробный инструктаж, защитные костюмы, полнолицевые маски со специальными фильтрами и т.п.), включая предварительный демонтаж и проверку трудноочищаемых узлов и элементов с обработкой обнаруженных остатков веществ дегазационными растворами.
Переход в чистое помещение класса D и новые коммуникации
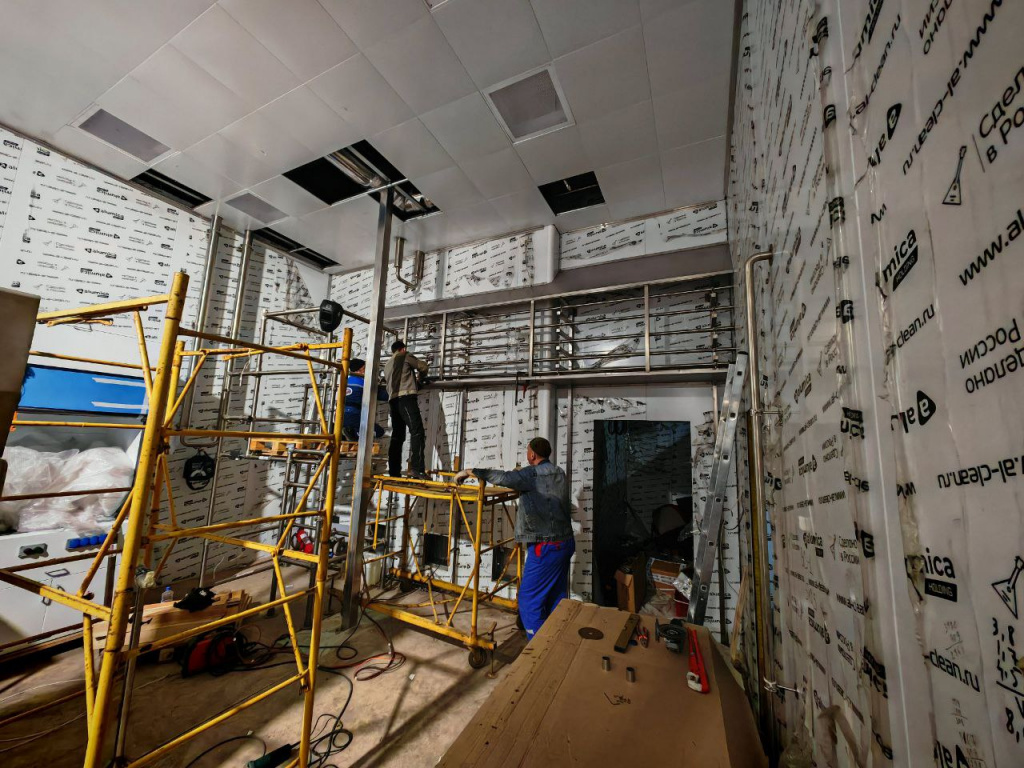
Важным этапом модернизации стал перевод всего участка из помещения класса CNC в чистое помещение класса D. Изменение концепции производственной среды потребовало разработки и монтажа всех коммуникаций с нуля. Специалисты «КВТ Инжиниринг» спроектировали и проложили новые линии трубопроводов теплоносителя, сжатого воздуха, азота, вакуума, а также линии сдувки и аварийной линии.
Технологические инновации и модернизация оборудования
В процессе релокации мы не просто перенесли оборудование, но и существенно оптимизировали технологический процесс:
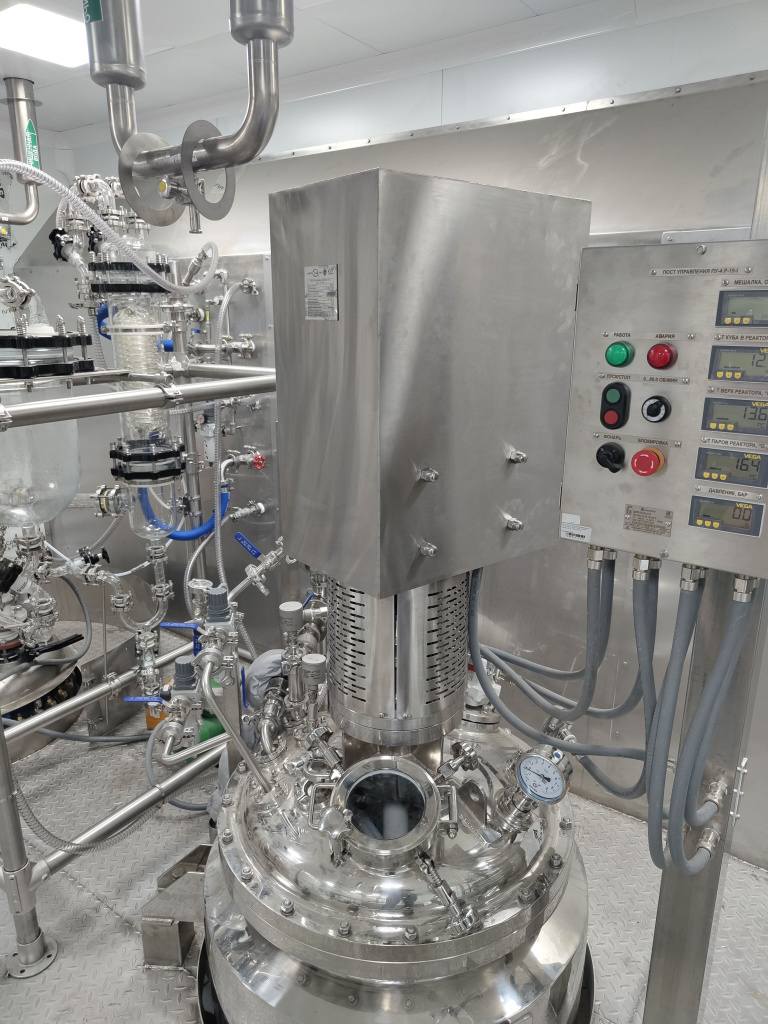
- Обновленный кристаллизатор и система управления: Был подобран и установлен новый аппарат с конической конструкцией днища. На мешалку добавлены скребки, а сама она покрыта PFA. Это решение позволило радикально снизить адгезию продукта к рабочим поверхностям. Для данного кристаллизатора был разработан и собран новый шкаф управления, а также подобран и заказан новый пост управления во взрывозащищенном исполнении.
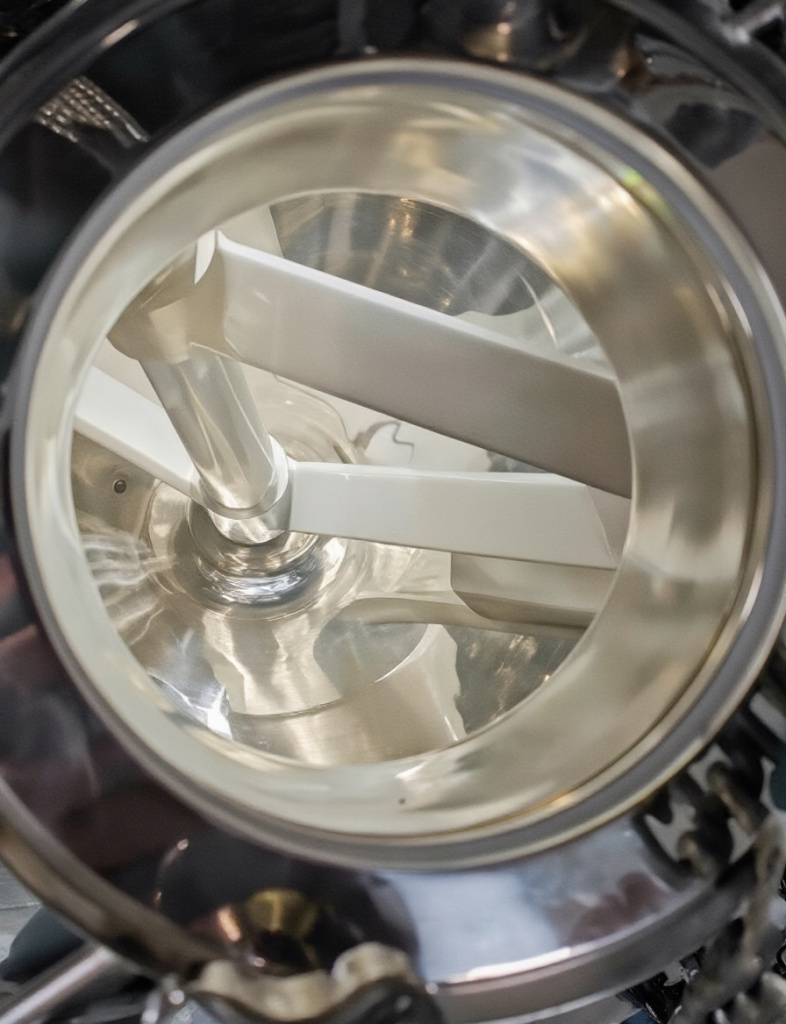
- Адаптация термостатирования: Из-за изменившейся длины трубопроводов было согласовано и реализовано решение по установке частотного преобразователя в циркуляционный термостат Lneya. Это позволило точно регулировать давление в трубопроводе теплоносителя и надежно защитить хрупкое стеклянное оборудование от повреждений.
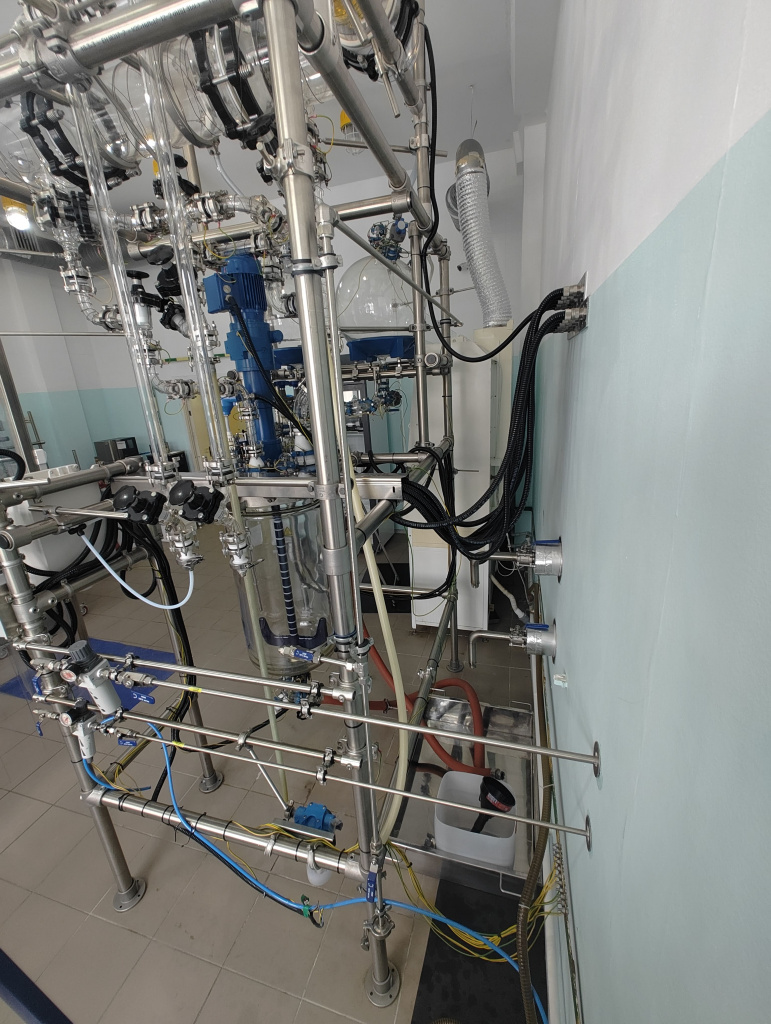
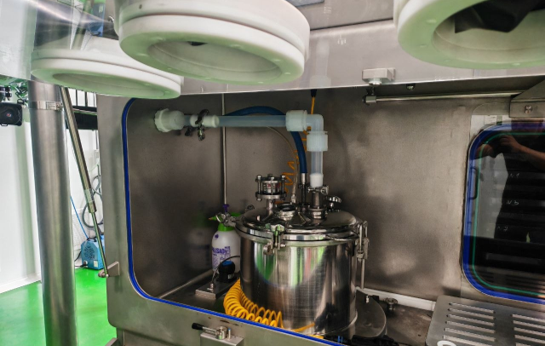
- Прозрачные продуктопроводы: Классические решения были заменены на прозрачные трубы из PFA, применяемые в микроэлектронике. Это обеспечило не только исключительную химическую стойкость, но и возможность визуального наблюдения за потоками и процессами.
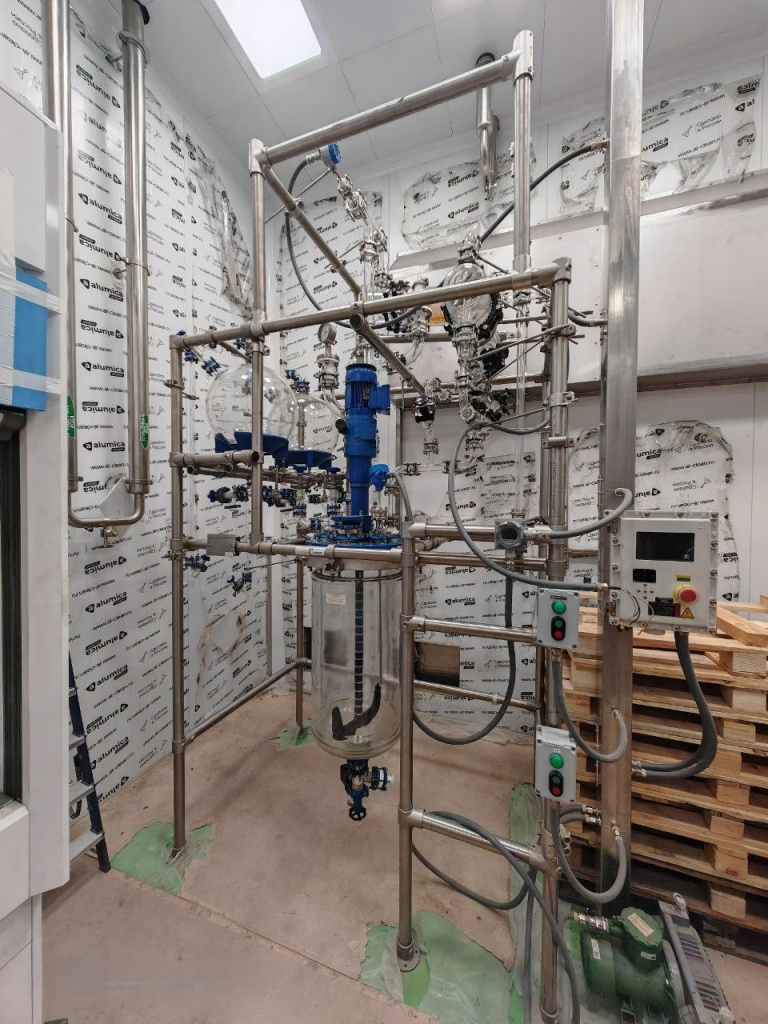
- Гравитационный слив: На новом участке была разработана и смонтирована специальная технологическая площадка для реакторов синтеза и кристаллизаторов. Такая трехуровневая компоновка обеспечила гравитационный слив суспензий напрямую в центрифугу. Это элегантное инженерное решение позволило полностью избавиться от перекачивающих насосов и, как следствие, убрать из схемы критичную точку возможной контаминации.
Ювелирный монтаж и работа со сложным оборудованием
Прокладка сетей на новом участке выполнена по самым высоким отраслевым стандартам. Все технологические коммуникации спрятаны в специальные короба из нержавеющей стали. Электрические цепи проложены в эстетичных стойках из нержавеющего профиля. Для обеспечения надежной взрывозащиты вся проводка от стоек к конечным потребителям (двигателям, датчикам) выполнена в гибком металлорукаве, покрытом полимером SEBS.
Монтажная бригада работала с предельной аккуратностью. Особого внимания требовал тот факт, что на участке эксплуатируется более 5 единиц сложного стеклянного оборудования, включая 100-литровые реакторы с обратными холодильниками и фазоделителями, нутч-фильтр, ротационный испаритель и стеклянные сборники. Перемещение большого объема хрупкого оборудования требовало предварительного демонтажа и упаковки элементов КИП и АСУТП, а также филигранной точности при транспортировке. Особый контроль осуществлялся при установке систем Buchi, так как в текущих реалиях оперативно найти и доставить компоненты на замену в случае их повреждения практически невозможно.
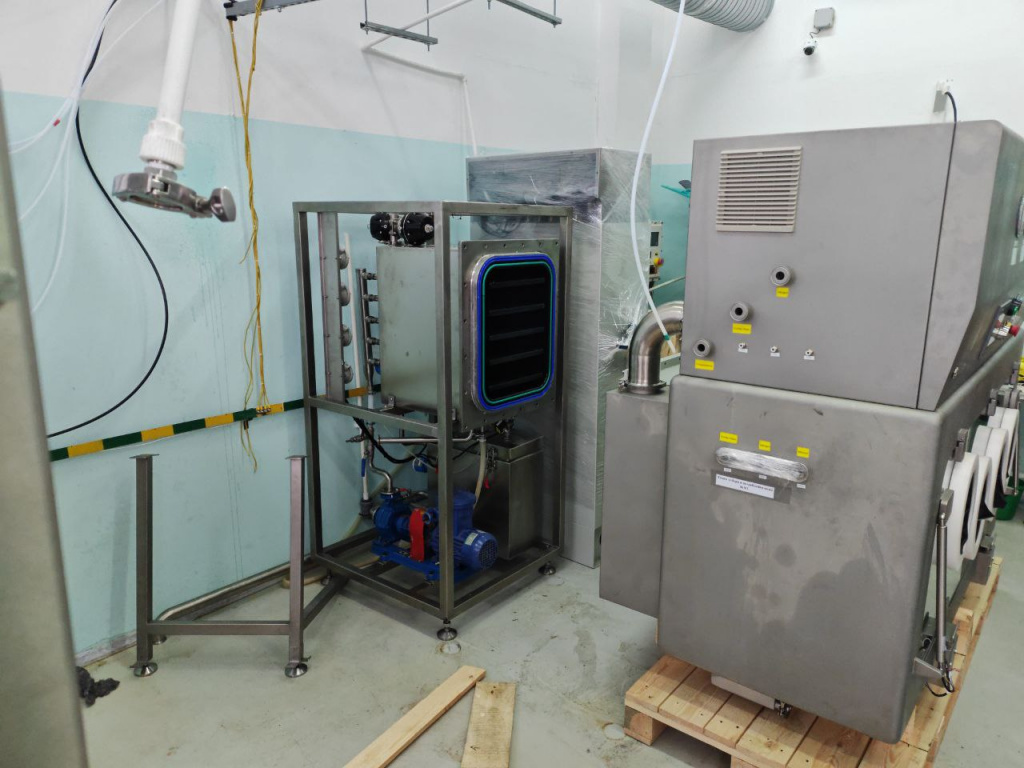
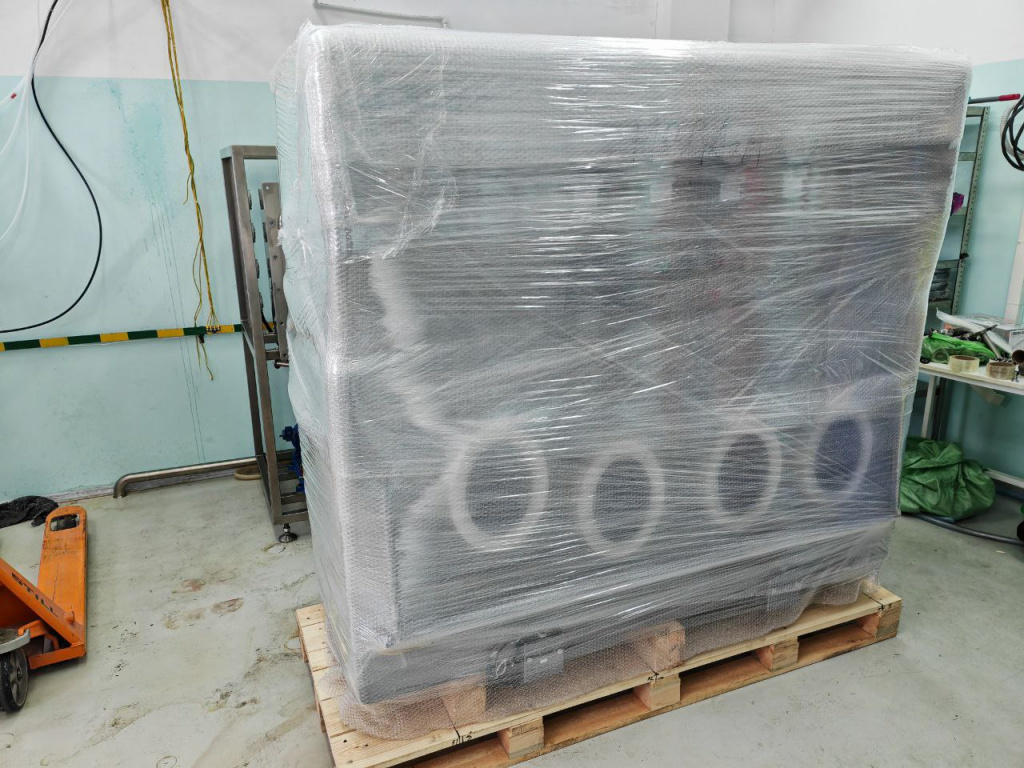
Отдельной комплексной задачей стал перенос изолятора, оснащенного встроенной фильтрующей центрифугой DN300 и вакуумным сушильным шкафом. Чтобы вынести этот крупногабаритный комплекс из старого помещения, его потребовалось разобрать на 9 отдельных частей, упаковать, безопасно спустить со второго этажа, а затем с нуля собрать по месту на новом участке и заново провести весь цикл тестирования оборудования.
Итоги проекта
После завершения сложного монтажа инженеры «КВТ Инжиниринг» провели полный цикл пуско-наладочных работ. Завершающим этапом стали успешные пробные испытания на модельном продукте. На сегодняшний день проект полностью завершен, а модернизированная и перенесенная производственная линия успешно введена в эксплуатацию.